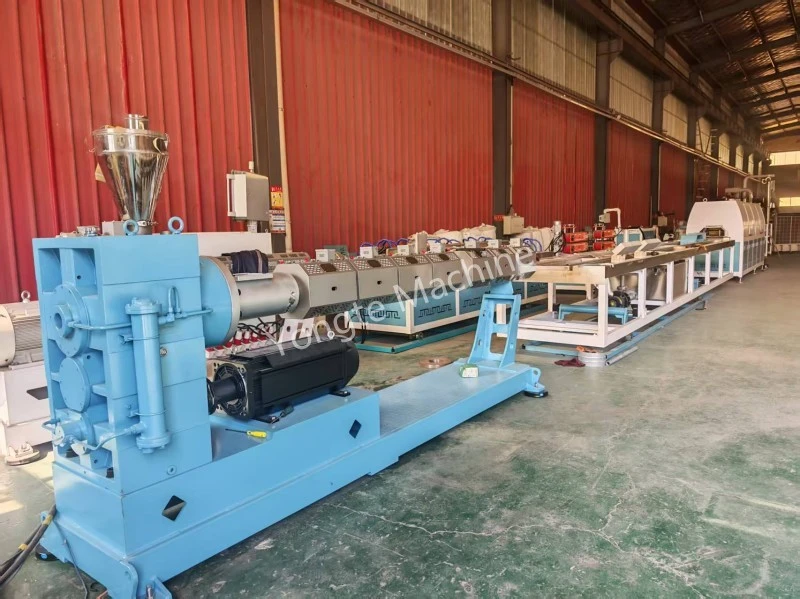
Pembongkaran dan Perakitan Sekrup Ganda Paralel untuk Mesin Pelet WPC
SH75 Paralel Panduan Pembongkaran dan Perakitan Sekrup Ganda
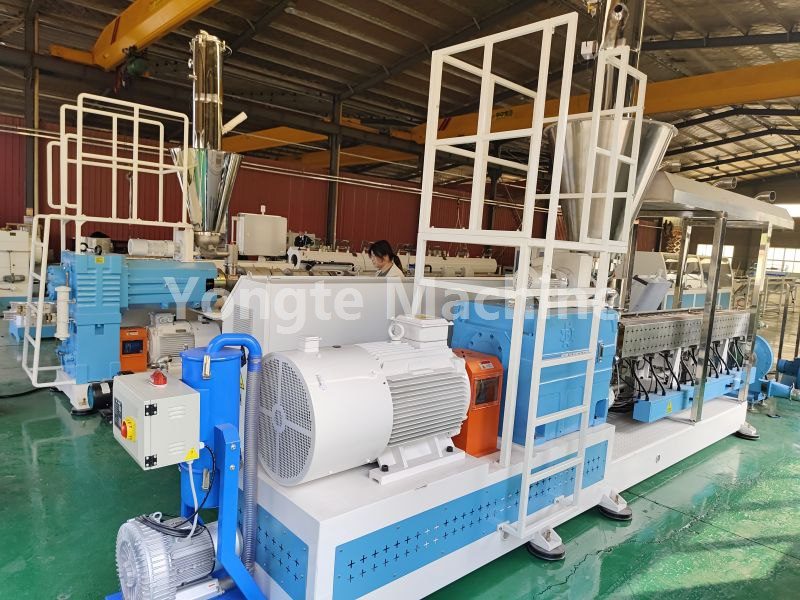
Selama pengoperasian mesin pelet WPC, jika perawatan diperlukan karena keausan pada rakitan sekrup dan silinder, pengguna harus membongkar dan memasang kembali komponen-komponen ini. Prosedur pembongkaran dan perakitan untuk mesin sekrup kembar datar modular SH75 harus dilakukan sesuai dengan prosedur pengoperasian yang ditentukan; semua personel yang terlibat dalam pengoperasian ini harus memahami spesifikasi pengoperasian terlebih dahulu dan mengambil tindakan perlindungan yang sesuai untuk mencegah kecelakaan keselamatan atau kerusakan peralatan akibat pengoperasian yang tidak tepat. Panduan pembongkaran dan perakitan mesin sekrup kembar datar yang disediakan oleh tim teknik Yongte dimaksudkan semata-mata sebagai referensi bagi operator.
Berlaku untuk: Yongte WPC Pelletizing SH75 Parallel Double-Screw Extruder – Komponen ulir sekrup ganda paralel model blok bangunan (blok pengangkut, blok pengaduk, blok geser). Komponen-komponen ini harus dioperasikan berpasangan dengan sekrup kiri dan kanan ditempatkan secara benar untuk memastikan hubungan fasa yang benar antara kedua sekrup selama perakitan, sehingga mencegah gangguan komponen atau pengoperasian peralatan tidak normal yang disebabkan oleh penyimpangan fasa.
Sebelum memulai pengoperasian apa pun, prosedur LOTO (Lockout/Tagout) harus diikuti dengan ketat: semua sumber listrik harus diputuskan dan harus dipastikan bahwa peralatan telah dimatikan sepenuhnya untuk mencegah cedera diri atau kerusakan peralatan yang disebabkan oleh penyalaan yang tidak disengaja.
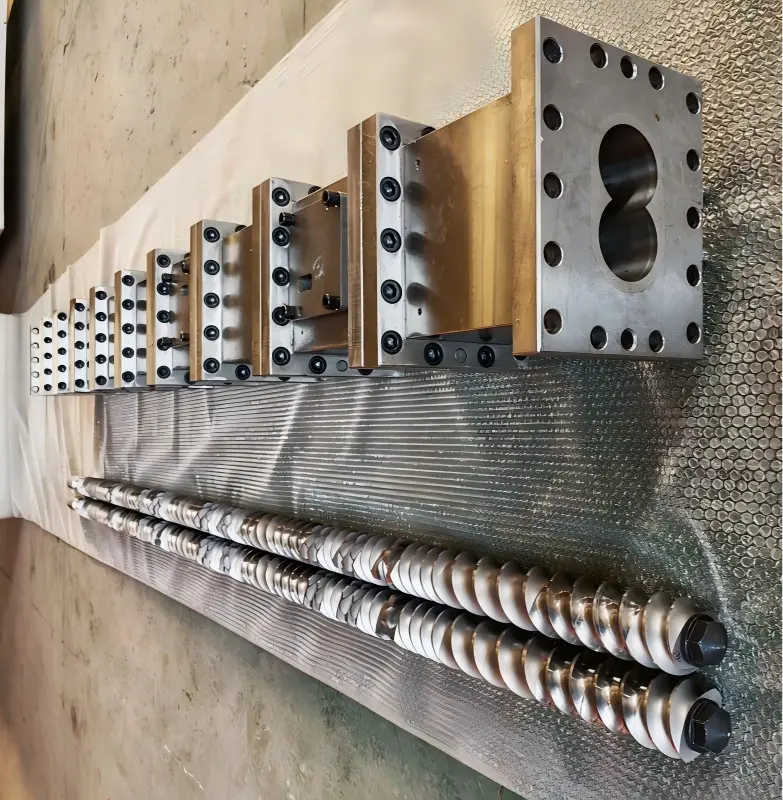
1, Persiapan
1. Alat dan Bahan Habis Pakai
· Alat ekstraksi sekrup tujuan khusus, alat penarik/mesin press hidrolik, batang tembaga, sekop tembaga, sikat kawat tembaga, palu kayu (dilarang memukul langsung permukaan kerja blok berulir dengan palu baja)
· Kunci torsi, kunci hex, gemuk anti lengket suhu tinggi (minyak pelumas suhu tinggi molibdenum disulfida), spidol, sarung tangan tahan suhu tinggi, balok kayu / bantalan karet bersih
· Bahan pembersih, udara bertekanan, kacamata pelindung
2. Shutdown Pre-Operation (Sebelum sekrup ditarik dari laras)
1. Sebelum mematikan mesin, bersihkan mesin secara menyeluruh menggunakan bahan pembersih dan coba tiriskan semua bahan dari tangki.
2. Dinginkan hingga suhu aman; putuskan sambungan listrik, pasang tanda peringatan dan kunci area tersebut; matikan sistem pemanas, pemberian makan, dan vakum.
3. Lepaskan cetakan kepala mesin, pelat multi-lubang, koil pemanas, termokopel, pelat penutup vakum, dan port pengumpanan.
4. Kendurkan baut flensa tersegmentasi pada laras sekrup; bersiap untuk mengekstrak seluruh rakitan sekrup kembar.
2, Penarikan sekrup penuh (pra-proses)
1. Lepaskan sambungan ujung keluaran dari kotak roda gigi reduksi; tandai fase sekrup kiri dan kanan serta spline (ini penting untuk mencegah fase pemasangan yang salah sehingga merusak komponen).
2. Perlengkapan Pengoperasian / Hidraulik: menyinkronkan penarikan dua sekrup secara horizontal; pastikan kedua sekrup tetap terpasang secara paralel – jangan menariknya dengan paksa di satu sisi.
3. Letakkan di atas balok kayu; jaga agar sekrup tetap digantung agar tidak bersentuhan langsung dengan tanah, yang dapat merusak profil ulir.
4. Bersihkan bahan selagi masih panas: gunakan sekop tembaga dan sikat tembaga untuk menghilangkan karbida; jika material tersangkut di antara blok berulir dan mandrel, lakukan pemanasan lokal dan merata untuk melunakkan material sebelum dibongkar; dilarang keras untuk membuat komponen terkena pemanasan lokal yang intens.
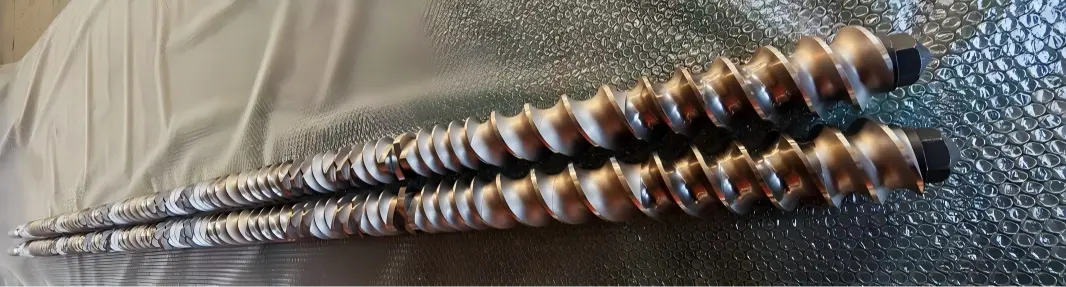
3, Prosedur pembongkaran blok berulir (komponen) (membongkar secara berurutan dari kepala mesin menuju ujung gearbox reduksi)
Urutan: Mur pengunci depan → Cincin penahan radial → Setiap rangkaian komponen berulir
1. Kendurkan mur pengunci depan (biasanya berulir di bagian dalam – jangan membalikkan arah ulir); kemudian lepaskan mur pengunci, mesin cuci dorong, dan cincin pengatur posisi.
2. Lepaskan blok berulir kelompok demi kelompok, kemudian lepaskan komponen sekrup A/B yang dipasangkan dari posisi yang sama; tandai setiap kelompok komponen dengan spidol – menunjukkan nomor posisi + samping (depan/belakang) + orientasi sekrup (kiri/kanan); ambil foto untuk mendokumentasikan diagram urutan perakitan.
3. Blok berulir menempel pada mandrel: Gunakan mesin press hidrolik yang dikombinasikan dengan perkakas khusus untuk pengepresan aksial, dengan bantuan batang tembaga; dilarang keras memukul atau mencungkil permukaan berulir secara miring; dilarang keras juga memanaskan langsung permukaan kerja komponen menggunakan obor oksiasetilen.
4. Setelah pembongkaran selesai: bersihkan spline pin inti, diameter luar pin inti, dan alur spline internal komponen; menghilangkan akumulasi simpanan karbon atau material yang mengeras; periksa spline dari keausan, retak, atau terkelupas.
5. Inspeksi komponen: Periksa keausan pada profil ulir dan permukaan pengikatan, serta adanya lubang atau retakan; komponen yang mengalami keausan berlebihan harus segera dibuang; penggilingan atau perbaikan dilarang; komponen tersebut tidak boleh dimasukkan kembali ke dalam mesin.
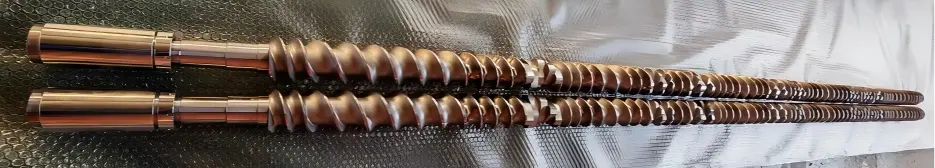
4, Rakitan blok berulir (dirakit secara terbalik sesuai dengan gambar atau tanda asli, dari ujung kotak roda gigi ke ujung kepala mesin)
1. Bersihkan spline mandrel inti dan spline internal komponen; oleskan selapis tipis minyak anti lengket bersuhu tinggi (jangan oleskan dalam lapisan tebal untuk mencegah penumpukan bahan berkarbonisasi selama produksi).
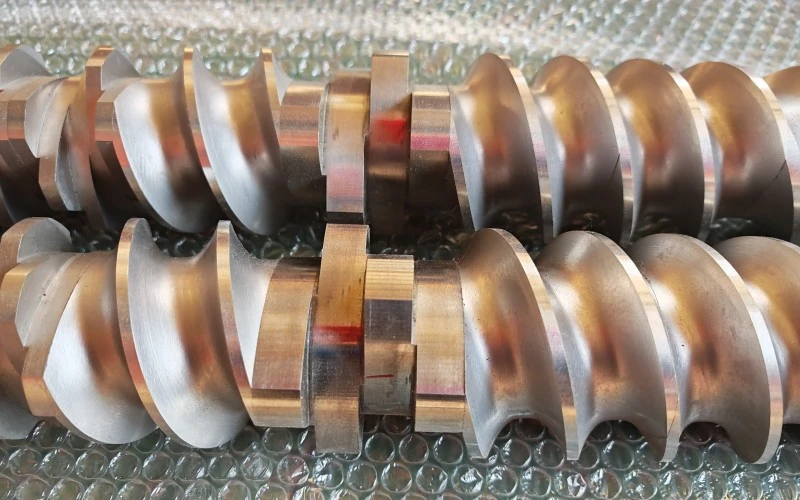
2. Pasang blok berulir secara berurutan sesuai dengan urutan penandaan; pasang secara berpasangan, pastikan fase pengikatan sekrup A dan B sejajar; pastikan permukaan ujung komponen menempel erat satu sama lain tanpa ada celah, dan spline terpasang sepenuhnya pada tempatnya.
Blok pengangkut, blok pengaduk, dan blok geser mempunyai orientasi tertentu dan tidak boleh dipasang dengan arah sebaliknya; arah putaran dan sudut blok pengaduk harus benar-benar sesuai dengan gambar proses.
Untuk setiap set yang terpasang, putar kedua sekrup secara manual untuk memastikan pemasangan yang mulus tanpa macet atau tergores.
3. Pasang cincin pemosisian dan washer dorong secara berurutan, lalu kencangkan mur pengunci ujung depan.
4. Kencangkan mur pengunci hingga torsi yang ditentukan (75 Nm; umumnya mengacu pada torsi yang direkomendasikan pabrikan; lakukan pengencangan awal diagonal dalam 2–3 langkah terpisah – jangan kencangkan semuanya sekaligus).
5. Setelah perakitan selesai, sesuaikan kedua sekrup secara manual: pastikan putaran yang mulus dan terus menerus tanpa gangguan atau suara ketukan yang tidak normal; tidak boleh ada gesekan logam antara kedua sekrup.
6. Verifikasi: Bandingkan dengan foto rakitan asli untuk memverifikasi urutan, orientasi, dan kuantitas komponen.
5, Pasang kembali sekrup pada laras
1. Clean the barrel interior thoroughly; pastikan bushing bebas dari bahan karbonisasi dan periksa bushing dari keausan.
2. Kedua sekrup tetap menyatu dengan fase konstan; ketika laras didorong ke dalam secara tersinkronisasi secara horizontal, hambatan segera terdeteksi dan mesin tidak boleh dioperasikan dengan tenaga yang berlebihan.
3. Pasang kopling belakang, sejajarkan dengan fase spline yang telah ditandai sebelumnya, dan kencangkan selongsong penghubung dan pin pemosisian.
4. Pasang kembali flensa barel untuk setiap bagian dan kencangkan baut flensa secara diagonal.
5. Koil pemanas restorasi, termokopel, port vakum, bagian pengumpanan, kepala mesin mati
6, Uji Jalankan Inspeksi
1. Kembalikan semua sambungan kabel, lepaskan LOTO, putar poros secara manual dengan kecepatan rendah selama beberapa putaran, dan pastikan tidak ada suara gesekan yang tidak normal.
2. Lakukan tes jogging kecepatan rendah tanpa beban, pantau arus dan getaran; jika tidak ada kelainan yang terdeteksi, naikkan suhu; setelah suhu dinaikkan, lakukan pengujian meja putar lainnya untuk pemeriksaan ulang (karena peralatan cenderung macet karena pemuaian termal).
3. Melakukan produksi percobaan dengan pemberian pakan berkecepatan rendah; monitor torque and pressure fluctuations; confirm no abnormalities.
7. Risiko Utama dan Kontraindikasi (75 Titik Kesalahan Frekuensi Tinggi Ganda)
1. ❌ Dilarang memukul permukaan kerja balok berulir dengan palu baja; hal ini dapat menyebabkan tepi terkelupas atau hilangnya lapisan paduan, yang mengakibatkan pengikisan langsung.
2. ❌ Pemasangan fase yang salah menyebabkan putaran motor paksa: Melepaskan blok penjepit secara langsung atau menggores bushing barel.
3. ❌ Jika terdapat endapan karbon atau serbuk besi pada permukaan ujung blok berulir sebelum perakitan → hal ini dapat menyebabkan kerusakan permukaan atau pengikatan komponen, sehingga komponen tidak dapat dilepas pada siklus pembongkaran berikutnya.
4. ❌ Torsi mur pengunci yang berlebihan atau tidak mencukupi: Torsi yang tidak mencukupi dapat menyebabkan komponen bergeser atau patah; torsi yang berlebihan dapat menyebabkan mur tersangkut pada proses pembongkaran berikutnya.
5. ❌ Penarikan sekrup secara sepihak menyebabkan ketidaksejajaran antara kedua sekrup dan benturan komponen.
6. ✅ Ambil foto dan tandai komponen selama pembongkaran – ini sangat penting untuk rakitan yang terdiri dari beberapa blok yang saling bertautan, karena sangat mudah untuk menyelaraskan urutan atau sudut hanya berdasarkan memori.
Berita Terkait
- Berapa banyak cetakan yang dibutuhkan untuk satu set kusen pintu?
- Sistem Pengumpanan Anti-Bridging Terintegrasi untuk Ekstrusi Plastik Daur Ulang
- Lini Produksi Pipa Rembesan Mikro Busa Karet Yongte Berhasil Ditugaskan untuk Klien India
- Keunggulan Pipa Irigasi Perendam Karet vs Tabung Irigasi Tradisional
- Bisakah Yongte Menyediakan Layanan Proyek Turnkey untuk pabrik penghiasan WPC?
- Mesin Kayu Plastik Padat Daur Ulang 200x50mm Berhasil Diuji
Tinggalkan aku pesan
produk baru




Rekomendasi Berita