Penyebab patahnya sekrup secara tiba-tiba selama pengoperasian ekstruder granulator WPC
Penyebab patahnya sekrup secara tiba-tiba selama pengoperasian ekstruder granulator WPC
Penyebab patah mendadak selama pengoperasian blok ulir sekrup kembar paralel (blok kompresi/blok transportasi)
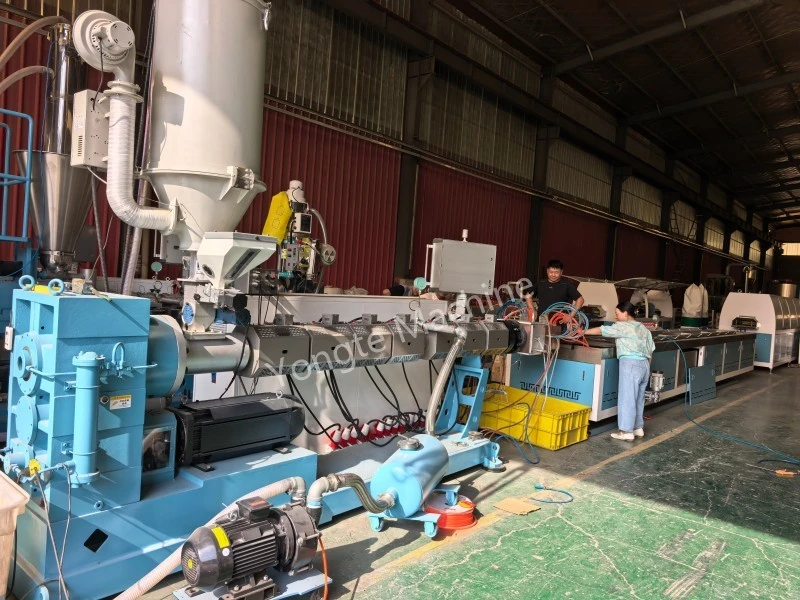
Ekstruder granulasi Yongte WPC dilengkapi dengan ekstruder sekrup kembar paralel, di mana sekrupnya terdiri dari poros pusat dan blok berulir modular. Bahan blok berulir yang dipilih adalah WR4 atau WR7, yang memberikan ketahanan aus dan korosi yang sangat baik; oleh karena itu, sekrup menunjukkan ketahanan yang luar biasa dalam kondisi pengoperasian ini. Namun, selama produksi, blok berulir secara terus menerus mengalami gabungan tegangan geser, kompresi, dan gesekan. Jika ada kelainan yang terjadi pada proses ini, hal ini dapat menyebabkan kegagalan patahan secara tiba-tiba pada blok berulir, yang secara langsung menyebabkan penghentian jalur produksi dan mengakibatkan kerugian waktu henti dan biaya pemeliharaan yang cukup besar bagi perusahaan. Bagian berikut ini secara sistematis menganalisis potensi penyebab kegagalan patahan mendadak pada blok berulir ekstruder sekrup kembar paralel.
Patahnya komponen ulir sekrup ganda paralel ekstruder granulator WPC mewakili mode patah getas; hal ini jarang disebabkan oleh faktor tunggal seperti beban berlebih sesaat, namun lebih disebabkan oleh efek gabungan dari cacat material, konsentrasi tegangan, dan beban kejut operasional. Penyebab-penyebab ini dapat diklasifikasikan ke dalam empat kategori utama: material itu sendiri, proses pemesinan dan perakitan, kondisi produksi dan pengoperasian, serta malfungsi peralatan.
Perbedaan: Patahan biasanya melibatkan potongan-potongan yang terfragmentasi dengan permukaan patahan yang rapuh dan tidak ada deformasi plastis yang signifikan; keausan bermanifestasi sebagai penipisan bertahap; Kegagalan torsi biasanya disebabkan oleh melebihi batas torsi yang diijinkan untuk sekrup.

1, cacat bahan dan perlakuan panas
1. Perlakuan panas gagal
Lapisan nitridasi terlalu tebal sehingga menyebabkan kerapuhan yang tinggi; bahan dasar tidak memiliki temper yang cukup, meninggalkan sisa tekanan internal; ketika terkena panas pengoperasian, tekanan-tekanan ini dilepaskan, menyebabkan patahan langsung;
Retak pendinginan: Retakan mikro dihasilkan selama proses pendinginan kosong; retakan ini tidak terdeteksi selama inspeksi pabrik, namun menyebar selama pengoperasian, menyebabkan retakan seketika.
2. Inklusi, porositas, atau rongga bahan mentah: Inklusi internal atau rongga penyusutan pada bagian yang ditempa atau dicor merupakan cacat bawaan. Dalam kondisi pengoperasian normal, tegangan terkonsentrasi pada lokasi kerusakan ini; fluktuasi apa pun dapat menyebabkan kerusakan ini langsung pecah.
3. Pemilihan material yang salah: formulasi bahan pengisi tinggi (fiberglass, kalsium karbonat, karbon hitam) secara keliru digunakan dengan baja nitridasi biasa; formulasi ketahanan korosi yang tinggi diterapkan pada baja pengerjaan panas tanpa molibdenum, yang mengakibatkan erosi pada substrat dan pembentukan retakan mikro.
Ekstruder granulasi Yongte WPC dilengkapi dengan sekrup dan laras berkualitas tinggi, sehingga tidak akan rusak karena bahan dan cacat perlakuan panas. bahan sekrup kami adalah WR4, WR4 adalah bahan paduan tahan aus berkinerja tinggi, terutama digunakan dalam pembuatan komponen utama peralatan industri, terutama pada ekstruder sekrup ganda, komponen pencampur, dan bidang lainnya. Selain itu, WR4 dapat lebih memperkuat sifat permukaan melalui proses nitridasi permukaan atau penyemprotan tungsten karbida untuk membentuk lapisan tahan aus dengan ketebalan 0,1~0,3 mm, dengan kekerasan hingga HV1200~1500, yang cocok untuk pemrosesan bahan mentah yang mengandung bahan pengisi dengan kekerasan tinggi (seperti bubuk kuarsa dan bubuk logam).

2、Perakitan mekanis dan analisis tegangan struktural
1. Preload aksial yang berlebihan: Blok berulir diamankan dengan mur pengunci; jika beban awal disetel terlalu tinggi, blok berulir akan terkena tekanan statis tinggi secara terus menerus; saat dipanaskan, efek ekspansi termal menimpa kondisi ini, menyebabkan tegangan tekan internal melebihi batas patah material.
Jarak bebas aksial antara sekrup kembar sangat penting: jika jarak bebas terlalu kecil, sekrup akan mengembang karena panas, menyebabkan permukaan ujung blok berulir terkompresi dan patah.
2. Konsentrasi tegangan alur pasak/lubang dalam: Sudut tajam atau fillet yang terlalu kecil pada alur pasak lubang dalam merupakan titik konsentrasi tegangan; pemasangan kunci yang terlalu ketat dapat menyebabkan retakan mikro pada takik alur pasak, yang kemudian terus meluas.
3. Permukaan perkawinan berulir tidak rata atau mengandung benda asing; permukaan ujung mungkin memiliki gerinda, serpihan besi, atau serpihan material; setelah perakitan, terjadi kontak titik lokal pada permukaan ujung, mengakibatkan tekanan tinggi lokal selama pengoperasian, yang dapat menyebabkan retak pada titik kontak.
4. Penjajaran sekrup yang buruk (tidak melingkar di antara kedua sekrup); keausan pada rumah kopling atau bantalan; penyimpangan koaksialitas yang berlebihan antara dua sekrup paralel; blok berulir mengalami tegangan lentur bergantian secara berkala, yang menyebabkan patah lelah.
3、Proses dampak kondisi operasi (beban sesaat memicu patah tulang)
1. Start dingin / hard-start yang disebabkan oleh penyumbatan material: Saat material di dalam laras mendingin dan mengeras, sekrup dihidupkan secara paksa, menghasilkan torsi sesaat yang jauh melebihi torsi pengenal; Hal ini menghasilkan beban tumbukan yang sangat besar yang secara langsung mematahkan blok sekrup – skenario kecelakaan paling umum yang ditemui di lokasi.
2. Benda asing masuk ke dalam laras (misalnya benda logam keras); mur, gasket, serutan sekrup, atau perkakas logam jatuh ke dalam hopper dan tersangkut di antara blok berulir dan laras, sehingga menimbulkan dampak tekan sementara.
3. Panas berlebih lokal dan perubahan tekanan termal secara tiba-tiba: suhu lokal meningkat tajam dan kemudian turun dengan cepat; perputaran termal bergantian ini menyebabkan retakan kejutan termal; khususnya untuk komponen nitridasi, ketahanan guncangan termalnya buruk.
4. Pengisian material yang berlebihan atau perubahan tekanan yang tiba-tiba, peningkatan tajam dalam laju pengumpanan, atau saluran pembuangan yang tersumbat dapat menyebabkan tekanan kepala melonjak seketika, sehingga blok berulir terkena gaya melingkar dan aksial yang signifikan.
4、Akumulasi kerusakan akibat kelelahan (retakan tersembunyi yang sudah ada sebelumnya, serangan tiba-tiba)
Komponen berulir terkena torsi bolak-balik dan tegangan bolak-balik dalam jangka waktu lama, menyebabkan retakan mikro pada permukaannya menyebar secara bertahap; kerusakan ini tidak terlihat dengan mata telanjang. Namun, ketika retakan mencapai ukuran kritis, retakan tersebut tiba-tiba menyebar tanpa peringatan sebelumnya, sehingga menimbulkan kesan "gagal tiba-tiba".
Metode inspeksi cepat di tempat (inspeksi visual pada permukaan rekahan)
· Permukaan patahan memperlihatkan retakan lama dan pola seperti cangkang: patahan lelah (akibat tegangan bolak-balik jangka panjang, bukan benturan seketika).
· Penampang melintang datar dan cerah dengan butiran rapuh: kerapuhan / retak yang disebabkan oleh perlakuan panas pada lapisan nitridasi
· Permukaan patahan menunjukkan deformasi tekan dan goresan logam; fraktur yang disebabkan oleh pelampiasan benda asing.
· Rekahan berasal dari lokasi alur pasak lubang dalam: konsentrasi tegangan alur pasak
Tindakan pencegahan yang sesuai
1. Inspeksi pengadaan material: melakukan pengujian non-destruktif dan pengujian kekerasan pada tempa; memverifikasi laporan kualifikasi material; mengontrol kedalaman lapisan nitridasi untuk komponen nitridasi untuk mencegah pembentukan lapisan nitridasi yang rapuh.
2. Perakitan: Kontrol preload aksial secara ketat dan verifikasi koaksialitas sekrup; bersihkan permukaan ujung secara menyeluruh dan bulatkan tepi anak tangga.
3. Prosedur Pengoperasian: Jangan menyalakan chiller secara paksa; pastikan material yang tersumbat cukup panas untuk melelehkannya sebelum mengoperasikan drive; pasang magnet hopper untuk menghilangkan besi.
4. Inspeksi harian: Pantau torsi unit utama dan fluktuasi tekanan head; melakukan inspeksi rutin terhadap bantalan dorong untuk mencegah perpindahan aksial.

Berita Terkait
- Pembuatan Lengkap Jalur Ekstrusi Decking WPC Bermutu Tinggi
- Berapa jumlah cetakan yang dibutuhkan untuk satu set kusen pintu wpc?
- Bisakah Yongte Menyediakan Layanan Proyek Turnkey untuk pabrik penghiasan WPC?
- Mesin pembuat Kolom WPC Yongte dengan co-ekstrusi berhasil diuji
- Bagaimana limbah film plastik dapat digunakan untuk memproduksi produk komposit kayu-plastik (WPC)?
- Pengaturan Suhu Mesin Ekstrusi WPC
Tinggalkan aku pesan
produk baru


Rekomendasi Berita