Pengaturan Suhu Mesin Ekstrusi WPC
Kurva suhu ekstrusi untuk komposit kayu-plastik PE (HDPE + serbuk kayu)
Skenario yang Berlaku: lini produksi komposit PE dan serbuk kayu (granulasi sekrup kembar datar → cetakan ekstrusi sekrup kembar / sekrup tunggal berbentuk kerucut); untuk komposit plastik kayu PE, permasalahan utamanya adalah panas berlebih, kadar air, dan karbonisasi serbuk kayu; oleh karena itu, suhu bahan maksimum sebaiknya tidak melebihi 185 °C. Dalam proses dua tahap, tahap granulasi sekrup kembar paralel memastikan pencampuran menyeluruh, plastisisasi, dan pembentukan butiran seragam dari HDPE dan serbuk kayu; pencetakan profil berikutnya kemudian dilakukan dengan menggunakan ekstruder sekrup kembar atau sekrup tunggal berbentuk kerucut. Pendekatan pemrosesan yang tersegmentasi ini memungkinkan kontrol suhu independen di setiap tahap, sehingga mengurangi risiko panas berlebih yang terlokalisasi. Komposit plastik kayu PE sangat sensitif terhadap kondisi pemrosesan; perhatian khusus harus diberikan pada suhu lokal yang berlebihan di dalam tong atau cetakan, sisa kelembapan pada bahan mentah, dan karbonisasi serbuk kayu pada suhu tinggi. Masalah seperti ini dapat menyebabkan timbulnya bintik-bintik hangus pada permukaan produk, perubahan warna, atau bahkan penurunan sifat mekanik. Oleh karena itu, dalam produksi aktual, suhu bahan harus dikontrol secara ketat, dengan suhu maksimum sebaiknya tidak melebihi 185 °C.
I. Kurva Suhu Ekstrusi PE-WPC (Tahap Pelet + Tahap Pembentukan Profil)
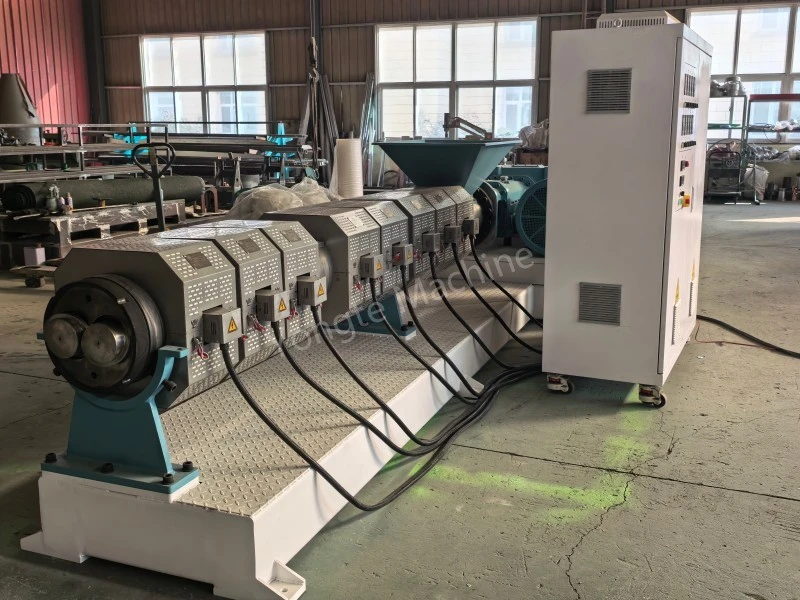
① Granulasi ganda paralel (granulasi kayu PE, paralel ganda searah)
Dalam produksi sebenarnya, suhu harus disesuaikan berdasarkan parameter bahan mentah seperti kandungan serbuk kayu, ukuran mata jaring, dan indeks aliran leleh HDPE: semakin tinggi rasio penambahan serbuk kayu, semakin besar kesulitan pemrosesan, sehingga memerlukan pemantauan lebih dekat terhadap stabilitas suhu pada tahap plastisisasi untuk mencegah akumulasi panas lokal; ketika ukuran jaring serbuk kayu lebih halus, luas permukaan spesifiknya meningkat, sehingga karbonisasi lebih mungkin terjadi, sehingga memerlukan pengurangan kisaran suhu yang tepat pada tahap homogenisasi. Selain itu, pengendalian pasokan air pada tahap granulasi ganda datar harus diterapkan mulai dari tahap pra-perawatan bahan baku; apabila serbuk kayu masuk ke dalam tanaman harus dilakukan pengujian kadar airnya, dan bila melebihi 5% harus dilakukan perlakuan pengeringan; jika tidak, uap air yang masuk ke dalam tong ekstruder dapat menghasilkan gelembung uap pada suhu tinggi, yang dapat mengganggu keseragaman granulasi dan menyebabkan cacat pori internal pada produk ekstrusi akhir selama pencetakan ekstrusi berikutnya.
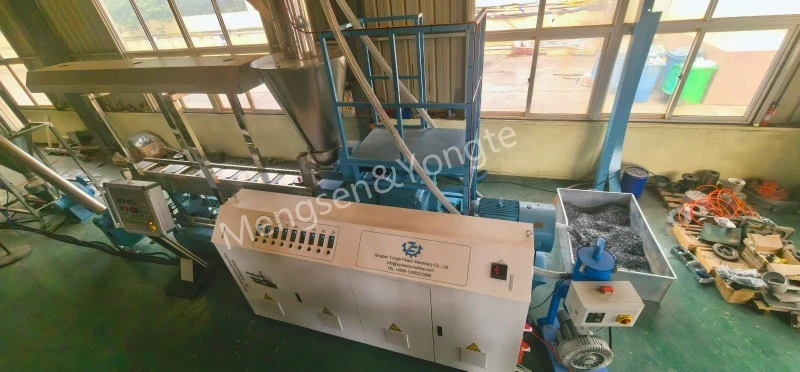
Panjang silinder dari lubang pengumpan hingga kepala, per °C
|
sektor |
Zona 1 (Penambahan) |
Zona 2 |
Zona 3 |
Zona 4-6 |
Zona 7-8 |
Zona 9 |
Mati kepala |
|
pengaturan |
145~155℃ |
155~165℃ |
160~170℃ |
165~172℃ |
168~175℃ |
170~178℃ |
172~178℃ |
poin utama:
· Jangan mengatur bagian pengumpan terlalu tinggi untuk mencegah serbuk kayu melunak sebelum waktunya dan menempel pada batang sekrup, yang dapat menyebabkan jembatan atau belitan batang.
· Zona 3–5 merupakan bagian pencampuran utama, dimana suhu dinaikkan secara bertahap;
· Turunkan sedikit kepala nosel untuk mengurangi kenaikan suhu di zona geser leleh;
· Suhu lelehan tidak boleh melebihi 185 °C untuk waktu yang lama; jika tidak, serat kayu akan mengalami karbonisasi dengan cepat, sehingga menimbulkan munculnya bintik hitam dan bau menyengat seperti tembakau.
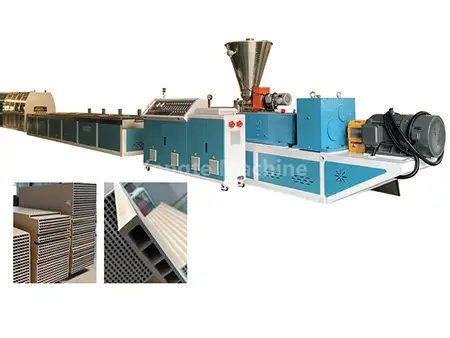
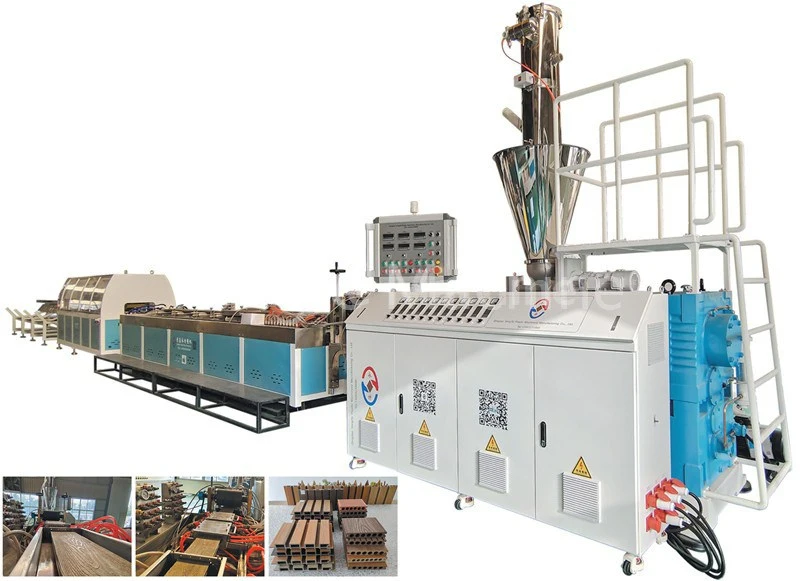
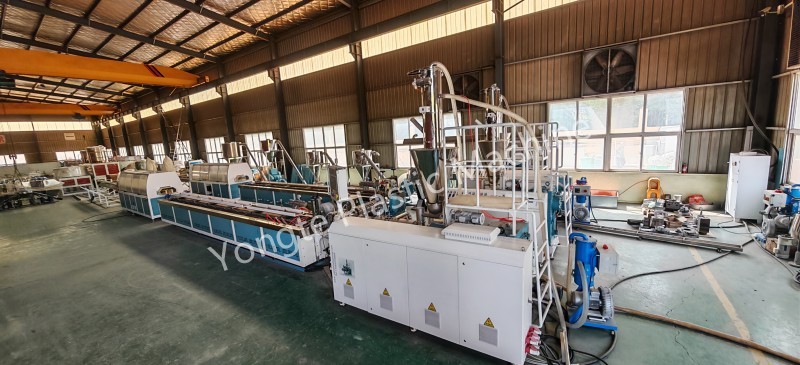
② Mesin pembentuk (SJSZ sekrup kembar berbentuk kerucut atau sekrup tunggal, untuk mengekstrusi dek/profil menggunakan pelet kayu-plastik)
Tabel Parameter Suhu Ekstruder Sekrup Kembar Kerucut
|
tipe parameter |
Bagian pemuatan (Satuan: °C) |
Rentang kompresi (satuan: °C) |
Bagian pembuangan (satuan: °C) |
Rentang pengukuran (satuan: °C) |
Suhu kepala (satuan: °C) |
Suhu cetakan (satuan: °C) |
Suhu leleh terukur (satuan: °C) |
|
Atur suhu |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Tabel Parameter Suhu untuk Ekstrusi Sekrup Tunggal (Lapisan Permukaan Ekstrusi Bersama / Profil Sederhana)
|
Kategori Parameter |
Bagian pemuatan (Satuan: °C) |
Rentang kompresi (satuan: °C) |
Rentang pengukuran (satuan: °C) |
Suhu kepala (satuan: °C) |
Suhu cetakan (satuan: °C) |
|
menetapkan nilai |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ Prinsip Pengoperasian Suhu
1. Pengaturan suhu tidak sama dengan suhu lelehan sebenarnya; penting untuk menggunakan probe lelehan untuk melakukan pengukuran suhu lelehan yang sebenarnya. Karena timbulnya panas yang disebabkan oleh geser sekrup, suhu leleh yang diukur biasanya melebihi suhu yang disetel sebesar 5–12 °C.
2. Temperatur pada bagian pembuangan tidak boleh diatur terlalu tinggi. Di wilayah ini, uap air yang teradsorpsi dan zat volatil dengan berat molekul rendah di dalam serbuk kayu dilepaskan dalam jumlah besar; jika suhu di zona ini terlalu tinggi, gas-gas tersebut mungkin tidak dapat keluar secara stabil dari bahan cair, yang dapat dengan mudah menyebabkan busa pada lelehan dan memicu degradasi termal pada permukaan serbuk kayu, yang mengakibatkan karbonisasi.
3. Suhu cetakan harus sedikit lebih tinggi dari suhu di bagian pengukuran untuk memastikan bahwa bahan cair mempertahankan kemampuan mengalir yang cukup saat memasuki rongga cetakan, sehingga memudahkan pengisian dan pencetakan yang lancar, dan mengurangi pembentukan cacat lubang pada permukaan produk yang disebabkan oleh kemampuan mengalir yang tidak mencukupi; namun, suhu cetakan tidak boleh terlalu tinggi, karena suhu cetakan yang terlalu tinggi akan mengurangi laju pendinginan lapisan permukaan bahan cair, menyebabkan bahan menempel pada permukaan cetakan (cetakan menempel), dan berpotensi mengakibatkan penumpukan bahan dan bekas hangus di area di mana bahan tertinggal dalam waktu lama.
Berita Terkait
- Keunggulan Pipa Irigasi Perendam Karet vs Tabung Irigasi Tradisional
- Bisakah Yongte Menyediakan Layanan Proyek Turnkey untuk pabrik penghiasan WPC?
- Mesin Kayu Plastik Padat Daur Ulang 200x50mm Berhasil Diuji
- Mesin pembuat Kolom WPC Yongte dengan co-ekstrusi berhasil diuji
- Bagaimana limbah film plastik dapat digunakan untuk memproduksi produk komposit kayu-plastik (WPC)?
- Aplikasi untuk Pipa Permeabel Air Berbusa Karet
Tinggalkan aku pesan