Bagaimana cara melonggarkan sekrup yang macet pada ekstruder sekrup kembar paralel WPC?
Langkah-langkah dan metode terperinci untuk melonggarkan sekrup yang macet pada ekstruder sekrup kembar paralel WPC dengan memutar kopling secara manual.
Prasyarat keselamatan: Seluruh mesin harus dimatikan dan dikunci; dilarang keras menghidupkan unit utama secara tiba-tiba untuk menggerakkan sekrup secara paksa. Bahan plastik kayu PE mengandung serbuk kayu; setelah pendinginan, material menunjukkan kekerasan tinggi dan gaya penjepitan yang signifikan pada sekrup. Panjang total laras adalah 3 meter; oleh karena itu, waktu pemanasan dan isolasi harus lebih lama dari yang dibutuhkan untuk mesin barel tipe kompak.
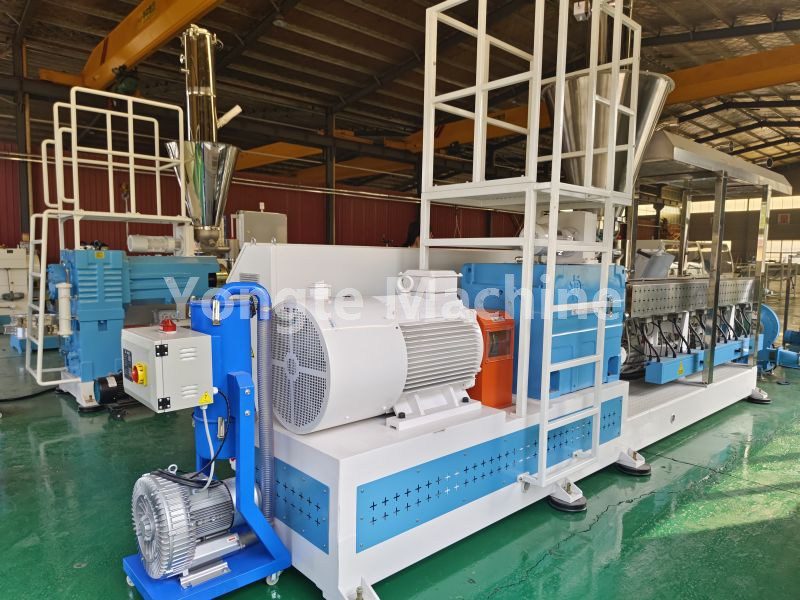
I. Parameter suhu pemanggangan yang direkomendasikan (lebih disukai untuk skenario kemacetan bahan dingin)
Suhu Pengoperasian Normal PEWPC: 170–190°C; Suhu Setpoint Pemanasan Memanggang: 205–215°C
⚠ Suhu maksimum tidak boleh melebihi 220°C untuk waktu yang lama; jika serbuk kayu terkena suhu di atas 220°C, serbuk kayu akan sangat rentan terhadap kokas dan karbonisasi, sehingga gumpalan yang dihasilkan akan lebih sulit dihilangkan.
Kontrol pemanasan berbasis zona barel sepanjang 3 meter (biasanya dibagi menjadi 5–6 zona)
Zona 1 (Bagian Pemberian Makan): 210–215°C [Area berisiko tinggi terjadinya kemacetan; memprioritaskan pemanasan]
Zona 2: 205210°C
Zona 3: 205210°C
Zona 4: 200–205°C
Zona 5 (Transportasi Leleh): 200–205°C – Zona Nosel/Flensa: 200–205°C
Jangan hanya memanaskan bagian belakang saja! Sebagian besar masalah material kayu-plastik PE terjadi pada bagian silinder 12 meter pertama.
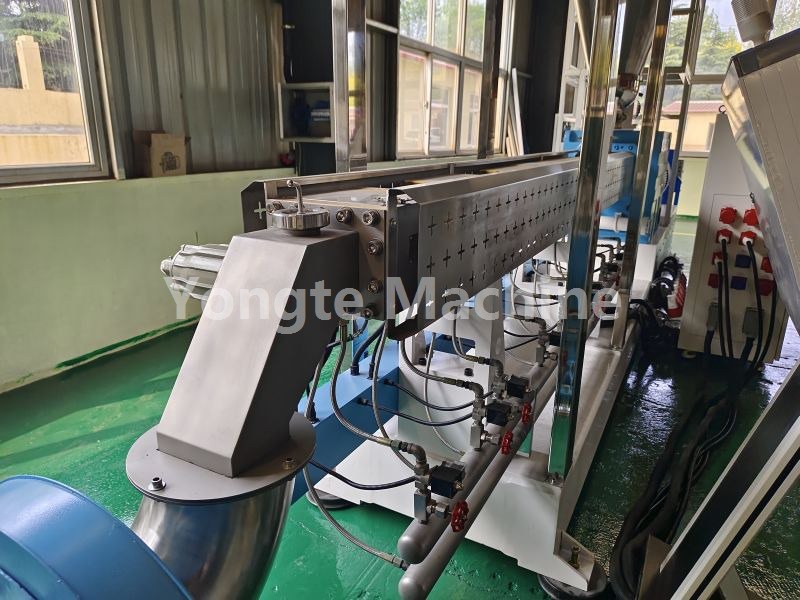
II. Isolasi Termal dan Urutan Rotasi (Khusus untuk bejana silinder sepanjang 3 meter)
1. Setelah suhu mencapai nilai yang disetel, pertahankan setidaknya selama 90 menit sebelum melanjutkan;
2. Setiap 2530 menit, sistem akan mengalami peristiwa mati listrik; aktifkan kopling roda kemudi secara manual (maju/mundur).
· Biarkan sedikit rotasi maju mundur: Hentikan pemanasan lebih lanjut! Jangan menaikkan suhu lebih jauh; berulang kali membalikkan putaran disk dan sekrup;
· Tetap diam: lanjutkan isolasi selama 60 menit lagi; total waktu memanggang tidak boleh lebih dari 3 jam.
Jika makanan masih belum matang setelah dipanggang lebih dari 3 jam, terus memanaskannya hanya akan membakar bubuk kayunya; dalam hal ini, hentikan pemanasan dan bersiap untuk membongkar mesin untuk melepaskan sekrup.
Teknik memutar: Putar drum maju mundur dengan sedikit miring; hindari menerapkan kekuatan dalam satu arah. Setelah material mulai mengendur, tingkatkan sudut rotasi secara bertahap untuk menghancurkan material yang diawetkan.
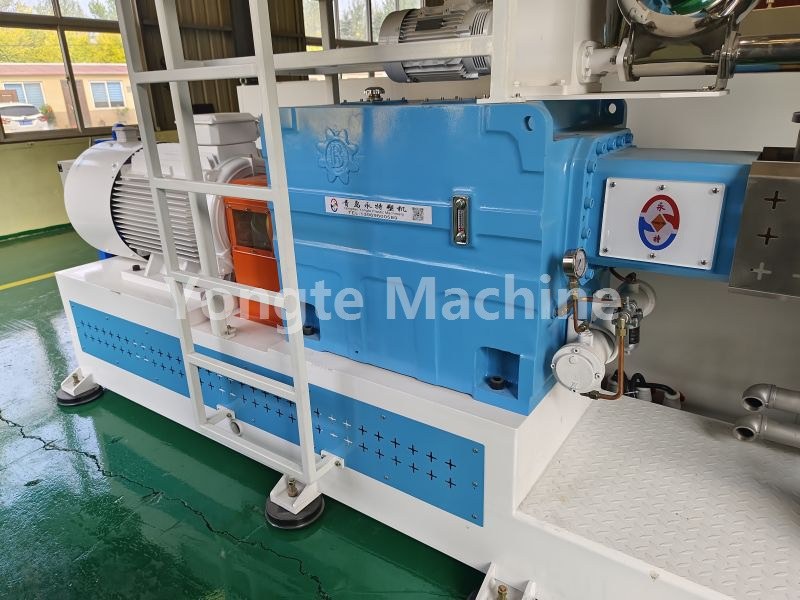
AKU AKU AKU. Perangkat menjadi longgar setelah pemanasan; Prosedur untuk memulihkan perangkat saat dihidupkan
1. Setelah motor diputar dengan lancar tanpa hambatan apa pun, pasang penutup kopling;
2. Pulsa tanpa beban kecepatan rendah selama 35 detik; amati arus tanpa beban unit utama;
3. Setelah arus tanpa beban kembali normal, pertama-tama masukkan bahan pembersih PE murni; jangan langsung memasukkan material komposit kayu-plastik ke dalam tong ekstrusi – keluarkan material lama dari tong ekstrusi kecepatan rendah terlebih dahulu.
4. Setelah aliran pembuangan bersih, bebas dari gumpalan keras atau bintik hitam, secara bertahap beralih kembali ke pengumpanan bahan produksi PEWPC, sambil secara bertahap meningkatkan kecepatan putaran dan laju pengumpanan.
IV. Prosedur Pembongkaran dan Pembersihan Kegagalan Pemanasan
1. Panaskan hingga sekitar 200°C; lepaskan nosel dan flensa transisi, lalu bersihkan port pelepasan depan;
2. Gunakan batang pendorong yang diperpanjang di ujung depan laras untuk mendorong material padat ke luar sepanjang batang sekrup;
3. Jika perangkat tidak bergerak, lepaskan kedua sekrup dan bersihkan alur berulir dari residu pendinginan yang mengeras (komposit PE-kayu-plastik) bagian demi bagian;
4. Periksa dengan hati-hati celah penghubung antara kedua sekrup dan periksa apakah ada partikel logam asing di dinding bagian dalam laras;
Jika titik kemacetan kartu terus-menerus terjadi pada posisi yang sama, kemungkinan besar disebabkan oleh serbuk besi atau benda asing lainnya; ini harus diidentifikasi, jika tidak, segera nyalakan ulang perangkat untuk memasukkan kembali kartu.
Berita Terkait
- Keunggulan Pipa Irigasi Perendam Karet vs Tabung Irigasi Tradisional
- Bisakah Yongte Menyediakan Layanan Proyek Turnkey untuk pabrik penghiasan WPC?
- Mesin Kayu Plastik Padat Daur Ulang 200x50mm Berhasil Diuji
- Mesin pembuat Kolom WPC Yongte dengan co-ekstrusi berhasil diuji
- Bagaimana limbah film plastik dapat digunakan untuk memproduksi produk komposit kayu-plastik (WPC)?
- Pengaturan Suhu Mesin Ekstrusi WPC
Tinggalkan aku pesan