Bagaimana mengatasi masalah ketidaksejajaran strip pintu WPC?
Alasan dan Solusi Ketidaksejajaran Strip Pintu WPC (Warping, Asimetri, Varians Ketebalan, Torsi)
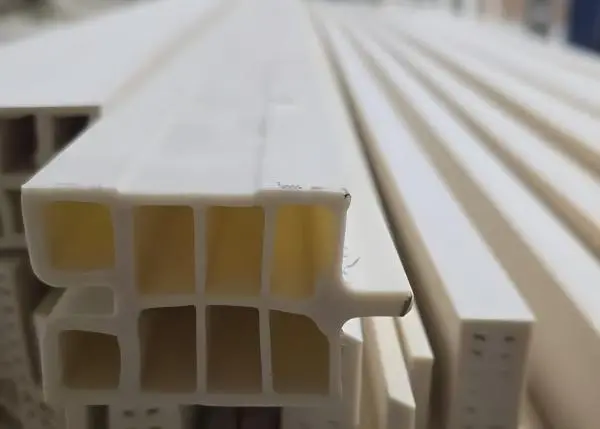
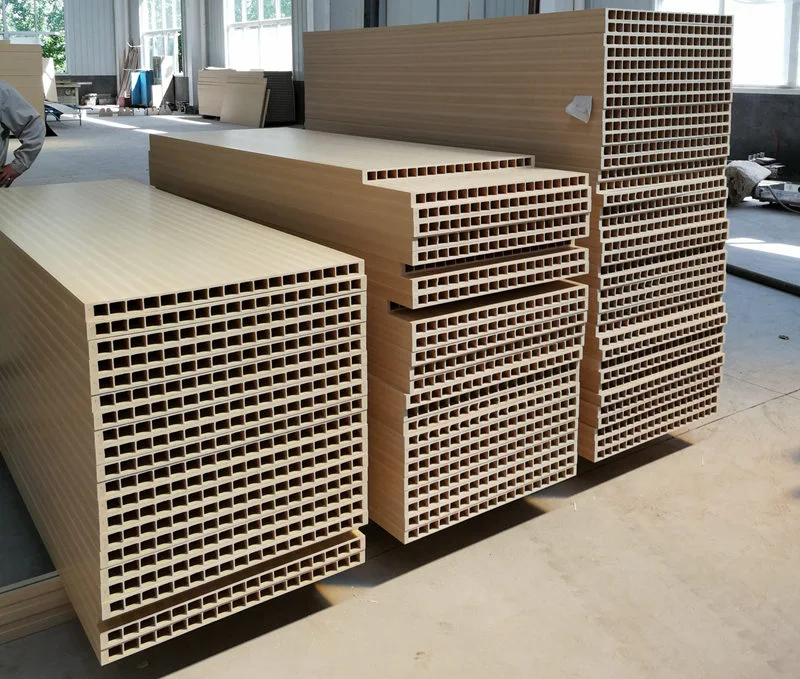
Pintu WPC diproduksi dengan menggabungkan PVC dan bubuk kayu, biasanya menampilkan struktur berongga yang dibentuk dalam satu langkah ekstrusi. Beberapa rusuk penguat biasanya dipasang di dalam rongga berongga untuk meningkatkan kekuatan profil secara keseluruhan. Distorsi pada tulang rusuk ini tidak hanya mempengaruhi kerataan permukaan tetapi juga melemahkan dukungan struktural, berpotensi menghambat pemasangan lapisan baja yang tepat selama perakitan panel pintu berikutnya, sehingga secara langsung berdampak pada kualitas pintu akhir dan kinerja pemasangan. Berdasarkan pengalaman produksi yang luas, para insinyur Yongte telah menunjukkan penyebab umum distorsi tulang rusuk selama ekstrusi pintu WPC dan mengembangkan solusi praktis. Hal ini memungkinkan teknisi untuk mendiagnosis masalah dengan cepat, menyesuaikan parameter dan pengaturan peralatan, menurunkan tingkat kerusakan, dan memastikan kualitas profil yang konsisten. Bagian berikut secara sistematis merinci manifestasi spesifik dan solusi untuk setiap penyebab, diurutkan berdasarkan kepentingannya.
Distorsi pada strip penguat pintu WPC biasanya melibatkan tulang rusuk bagian dalam, dengan tanda-tanda umum termasuk pergeseran lateral atau lengkungan berbentuk S, ketebalan yang tidak konsisten (bervariasi antara bagian yang lebih tebal dan lebih tipis), puntiran keseluruhan, dan, dalam kasus yang parah, terlepas dari dinding luar, ketidaksejajaran rongga, atau deformasi pantulan pasca pendinginan.
Mekanisme inti: ekstrusi yang tidak merata dari kepala mesin → resistensi pembentukan asimetris → penyusutan pendinginan yang tidak seragam → distribusi gaya traksi yang miring.
1, kepala dan cetakan ekstrusi pintu WPC (paling umum – prioritaskan pemecahan masalah)
Penyebab
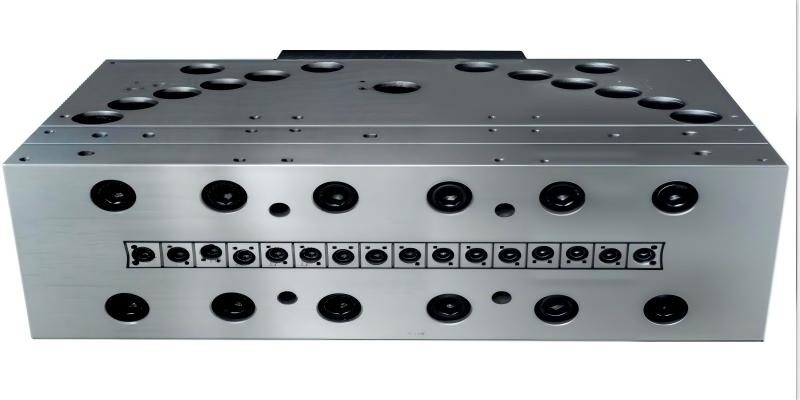
1. Saluran aliran cetakan yang tidak seimbang: Disparitas hambatan aliran yang signifikan antara rusuk dan dinding luar; saluran umpan rusuk yang sempit atau panjang memperlambat aliran material relatif terhadap dinding luar, menyebabkan rusuk meregang dan menekuk; alternatifnya, penumpukan material lokal di saluran rusuk menyebabkan laju aliran berfluktuasi.
2. Celah rib die yang asimetris: Celah yang lebih besar pada satu sisi die dan lebih kecil pada sisi lainnya menciptakan ketebalan yang tidak merata (lebih tebal di satu sisi, lebih tipis di sisi lain), yang menyebabkan pembengkokan bawaan saat ekstrusi.
3. Distribusi suhu cetakan yang tidak merata: Suhu yang terlalu tinggi di area rusuk meningkatkan fluiditas lelehan, menyebabkan regangan dan penyimpangan; suhu yang terlalu rendah meningkatkan elastisitas lelehan dan tegangan internal, mengakibatkan pantulan dan distorsi setelah ejeksi.
4. Penumpukan karbon kepala cetakan: Serbuk kayu kokas menempel pada saluran aliran penguat, menyebabkan penyumbatan lokal, fluktuasi aliran, dan ketidakselarasan tulang rusuk secara berkala.
5. Batang tulangan yang cacat atau longgar (batang penopang inti mati): Batang pemosisian inti mati yang tidak sejajar menggeser posisi pembentuk tulangan keluar dari tengah, menyebabkan deviasi rusuk langsung selama ekstrusi.
Solusi
1. Persiapan cetakan: Poles saluran aliran rusuk untuk menyeimbangkan laju pelepasan antara dinding luar dan rusuk; perluas posisi rusuk di saluran dengan tepat untuk memastikan pasokan material yang cukup, menjaga laju aliran rusuk sedikit sama atau lebih lambat dari laju aliran dinding luar, sehingga menghindari aliran dinding luar yang jauh lebih cepat. Kalibrasi celah bukaan cetakan dan sesuaikan tepi penguat secara seragam; periksa batang pendukung inti mati, kunci dan sejajarkan koaksialitasnya, dan ganti batang yang cacat.
2. Kontrol suhu yang dikategorikan: Pertahankan zona penguatan inti cetakan pada suhu yang sedikit lebih rendah daripada dinding luar untuk mengurangi kemampuan aliran lelehan dan meminimalkan pantulan; menjaga suhu keseluruhan di bawah 185°C (untuk komposit kayu-plastik PVC) untuk mencegah karbonisasi serbuk kayu. Bongkar cetakan secara teratur untuk membersihkan akumulasi kokas; terapkan isolasi termal selama waktu henti untuk mencegah serbuk kayu mengkarbonisasi dan menempel pada dinding.
2、Formulasi dan faktor material
Penyebab
1. Distribusi ukuran partikel yang tidak merata dan kadar air yang tinggi: Kelembapan akibat pemanasan menghasilkan busa dan gelembung internal, menyebabkan kekuatan lokal yang tidak konsisten dan penyusutan pendinginan yang tidak merata, yang menyebabkan pembengkokan; Serbuk kayu yang terlalu kasar menyebabkan fluktuasi yang signifikan pada modulus elastisitas bahan cair.
2. Ketidakseimbangan pelumasan: Pelumasan eksternal yang berlebihan membuat permukaan lelehan terlalu licin, mengakibatkan kontak yang buruk antara rusuk dan selongsong pembentuk dan potensi penyimpangan; pelumasan eksternal yang tidak mencukupi meningkatkan gesekan, merusak bentuk rusuk akibat tarikan unilateral oleh selongsong pembentuk; pelumasan internal yang tidak mencukupi meningkatkan elastisitas lelehan, menyebabkan pantulan saat cetakan dikeluarkan.
3. Kandungan pengisi kalsium karbonat yang berlebihan: Mengurangi keuletan lelehan dan merusak ketangguhan necking, membuat material rentan terhadap distorsi tarik.
Pencampuran material yang tidak merata dan variasi batch: Menyebabkan perubahan periodik pada viskositas lelehan, ketebalan batang tulangan yang bervariasi, dan pembentukan tikungan S.
Solusi
1. Pengeringan serbuk kayu: Kontrol kadar air hingga <1% dan pastikan ukuran partikel seragam untuk mencegah kekasaran yang berlebihan.
2. Sempurnakan sistem pelumasan: Kurangi pelumasan eksternal yang berlebihan; memastikan pelumasan internal yang cukup untuk meningkatkan homogenitas lelehan; lakukan sedikit penyesuaian stabilizer untuk menjamin stabilitas termal.
3. Proses pencampuran yang stabil: Pertahankan suhu pencampuran dan pendinginan berkecepatan tinggi yang konstan, dan pastikan waktu pencampuran yang konsisten per batch.
3、Pembentukan Sistem Pendingin (Tahap pembentukan sangat penting untuk pembentukan tulang rusuk)
Menyebabkan
1. Asimetri antara selongsong pembentuk vakum kiri dan kanan: vakum berlebihan di satu sisi menarik rusuk ke arahnya, menyebabkan ketidaksejajaran; vakum tinggi secara langsung merusak tulang rusuk berdinding tipis; vakum yang tidak memadai mencegah adhesi yang tepat pada selongsong, sehingga menyebabkan ketidakstabilan posisi.
2. Pendinginan yang tidak merata pada saluran air rongga cetakan: pendinginan sisi dalam yang cepat menyebabkan pengerasan awal, sedangkan pendinginan sisi luar yang lebih lambat terus menyusut, menciptakan perbedaan yang membengkokkan batang tulangan.
3. Keausan atau ketidaksejajaran pemandu masuk selongsong pembentuk: penyisipan yang tidak tepat di tengah akan memaksa rusuk tidak sejajar.
4. Tulang rusuk bagian dalam selongsong pembentuk sesuai dengan gerinda dan undakan rongga cetakan, sehingga menghasilkan ketahanan gesekan unilateral yang tinggi.
Larutan
1. Sesuaikan vakum secara mandiri di kedua sisi untuk memastikan keseimbangan; menghindari kenaikan sewenang-wenang; kurangi vakum dengan tepat untuk area berdinding tipis.
2. Periksa sirkuit air dari kebocoran atau penyumbatan; membersihkan bakiak; pasang saluran pendingin tambahan pada rongga yang sesuai untuk pendinginan yang seragam; memonitor suhu air masuk dan keluar.
3. Sesuaikan stasiun pengaturan untuk memastikan keselarasan koaksial dari kepala cetakan, selongsong pengaturan, dan mekanisme traksi; menggiling gerinda pada selongsong pengaturan; ganti jika sudah sangat aus.
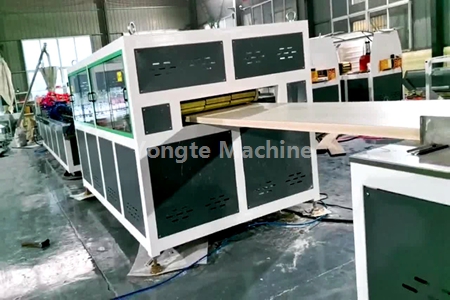
4、Proses Traksi dan Ekstrusi
Menyebabkan
1. Traksi asinkron atau tegangan sabuk yang tidak merata (perbedaan tegangan antara sisi kiri dan kanan); gaya tarikan vertikal atau lateral yang tidak seimbang (satu sisi lebih kencang), menimbulkan tekanan lateral yang membengkokkan tulang rusuk bagian dalam; kecepatan traksi yang berfluktuasi (bergantian cepat dan lambat) mengubah pemanjangan tulang rusuk.
2. Ketidaksesuaian antara kecepatan ekstrusi dan penarikan: Kecepatan penarikan yang berlebihan meregangkan dan menipiskan rusuk, menyebabkan tegangan internal tarik yang menyebabkan pantulan dan pembengkokan saat dilepaskan; kecepatan yang tidak mencukupi menekan tulang rusuk, menyebabkan penonjolan dan deformasi.
3. Rotasi sekrup yang tidak stabil dan tekanan leleh yang berfluktuasi: Debit yang berdenyut menyebabkan variasi ketebalan rusuk secara berkala, sehingga menghasilkan kelengkungan yang bergelombang.
4. Celah udara yang salah antara nosel cetakan dan selongsong pembentuk: Celah yang berlebihan memungkinkan bahan cair meregang bebas, rentan terhadap penyimpangan; celah yang tidak mencukupi berisiko terjadinya benturan material dengan cetakan.
Larutan
1. Kalibrasi traktor: Pastikan ketegangan sabuk merata di kedua sisi, periksa keausan, dan verifikasi stabilitas kecepatan tarik.
2. Seimbangkan kecepatan ekstrusi dan penarikan: Minimalkan laju regangan tulang rusuk; untuk profil kayu-plastik, pertahankan tingkat regangan serendah mungkin untuk mengurangi tegangan internal.
3. Stabilkan tekanan sistem: Periksa layar filter yang tersumbat dan pastikan konfigurasi yang tepat untuk meminimalkan denyut tekanan.
4. Pertahankan celah udara 10–20 mm untuk mencegah perpindahan lateral sebelum profil memasuki selongsong pembentuk.
5、Rebound Akhir (batang penguat secara bertahap berubah bentuk setelah pendinginan selesai)
Penyebab: Tegangan internal sisa, gradien pendinginan yang tidak tepat, pendinginan permukaan yang terlalu cepat, kontraksi internal yang terus menerus, dan deformasi tulang rusuk selanjutnya.
Penanggulangan: Perpanjang tangki air pendingin dan masukkan pasca-pendinginan; mengatur gradien pendinginan dari tinggi ke rendah untuk mencegah penurunan suhu secara tiba-tiba; kurangi rasio gambar dengan tepat.
Berita Terkait
- Berapa banyak cetakan yang dibutuhkan untuk satu set kusen pintu?
- Sistem Pengumpanan Anti-Bridging Terintegrasi untuk Ekstrusi Plastik Daur Ulang
- Lini Produksi Pipa Rembesan Mikro Busa Karet Yongte Berhasil Ditugaskan untuk Klien India
- Keunggulan Pipa Irigasi Perendam Karet vs Tabung Irigasi Tradisional
- Bisakah Yongte Menyediakan Layanan Proyek Turnkey untuk pabrik penghiasan WPC?
- Mesin Kayu Plastik Padat Daur Ulang 200x50mm Berhasil Diuji
Tinggalkan aku pesan
produk baru


Rekomendasi Berita