Mengapa Kami Melengkapi Extruder Pipa PE dengan 33:1 L/D?
Keuntungan menggunakan ekstruder dengan rasio L/D 33:1 untuk produksi pipa air PE
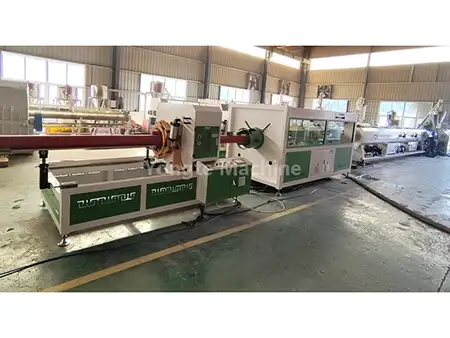
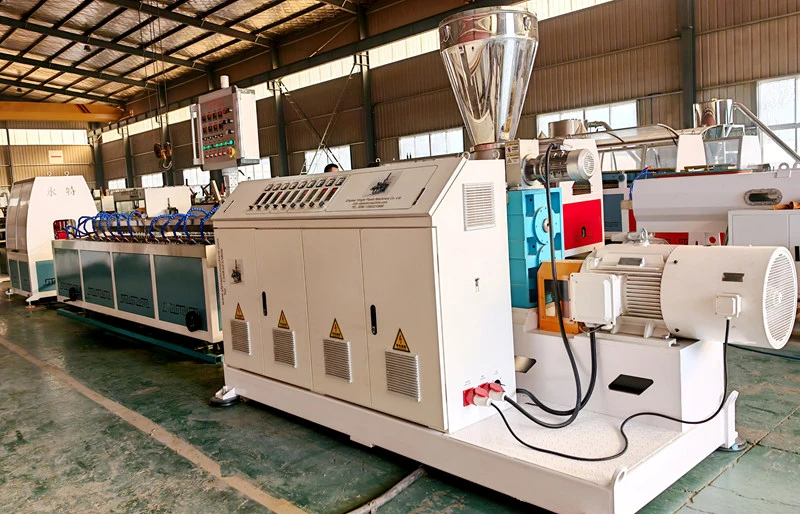
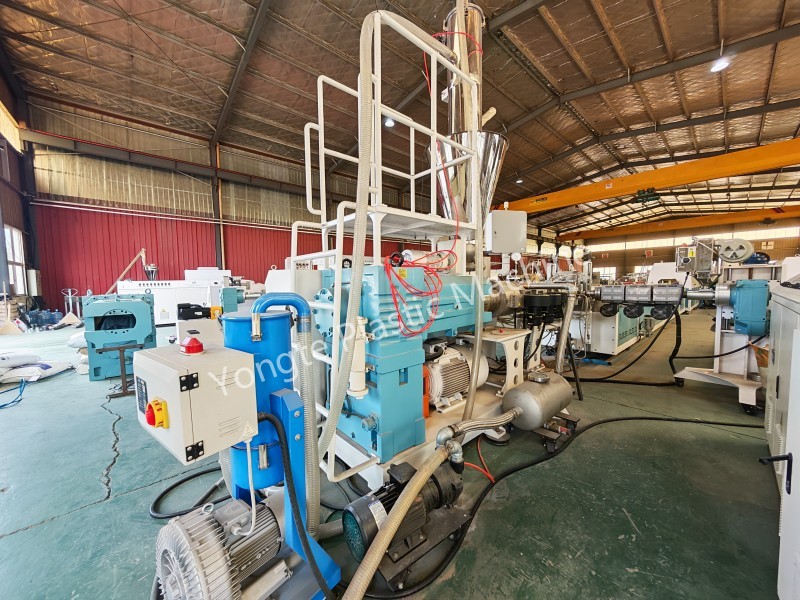
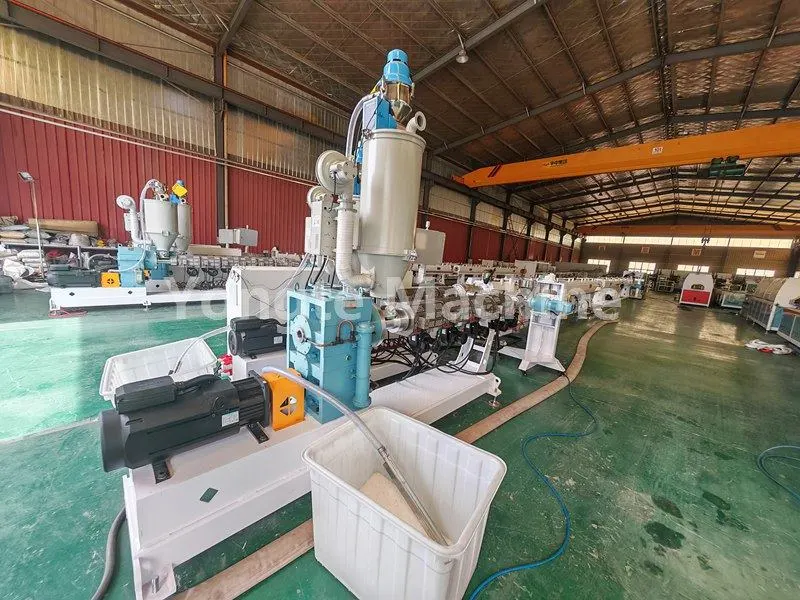
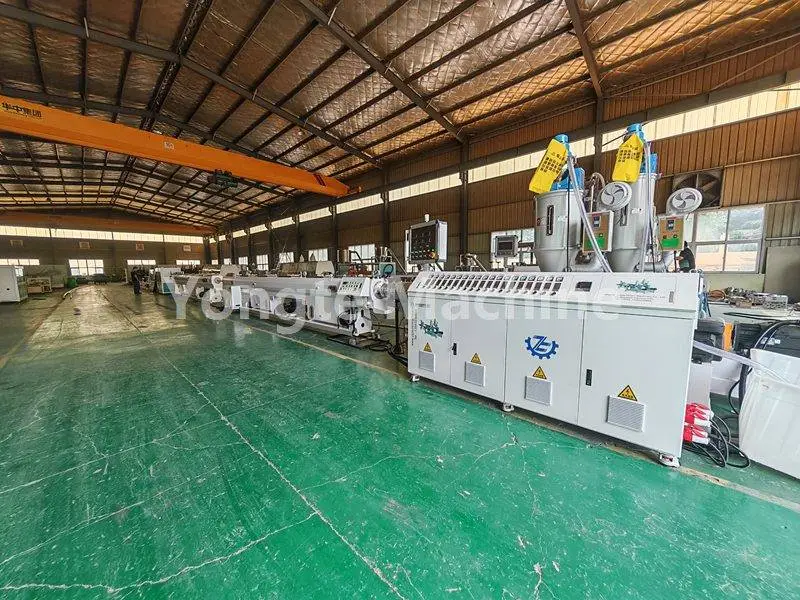
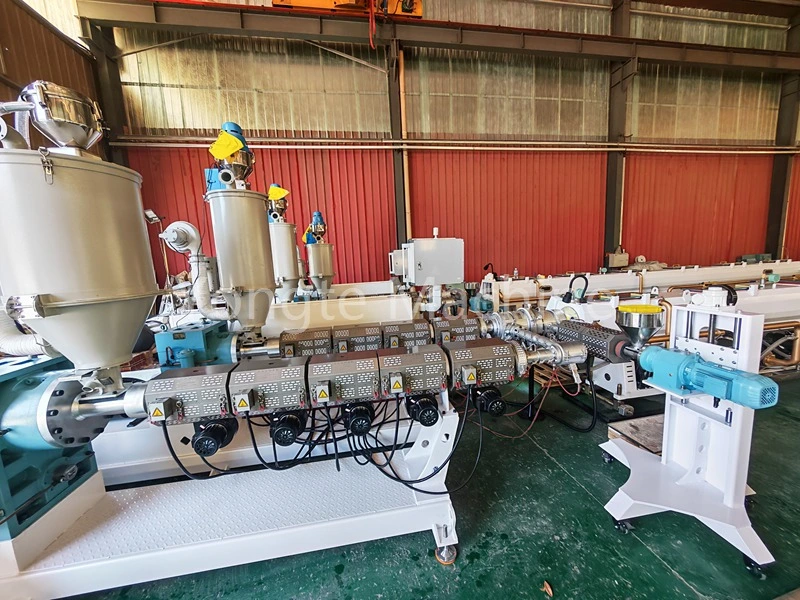
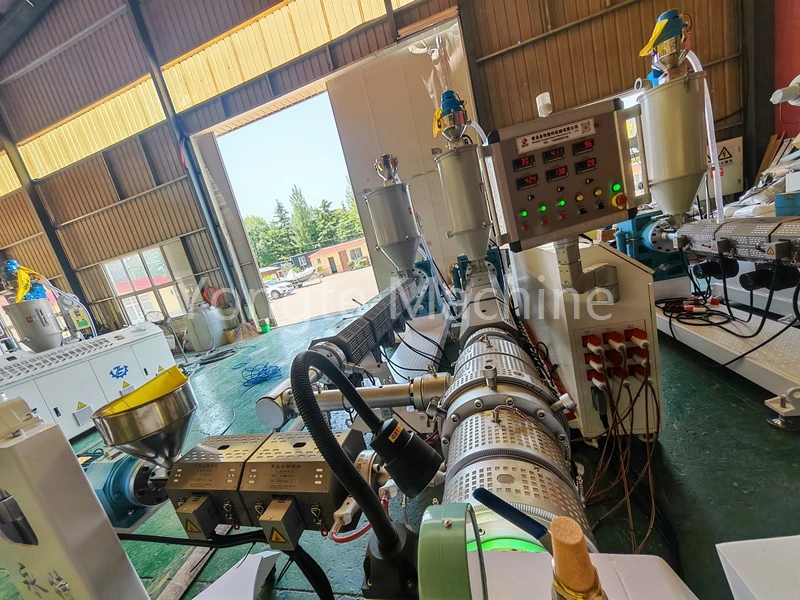
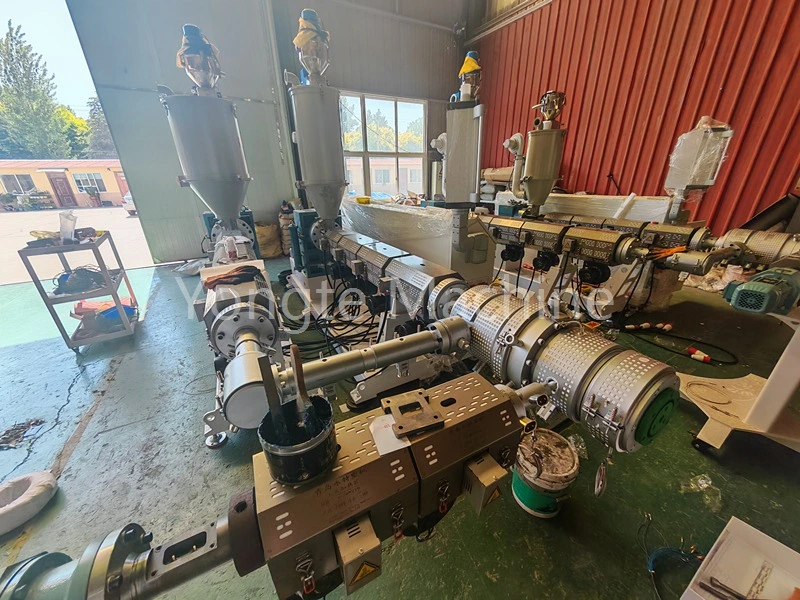
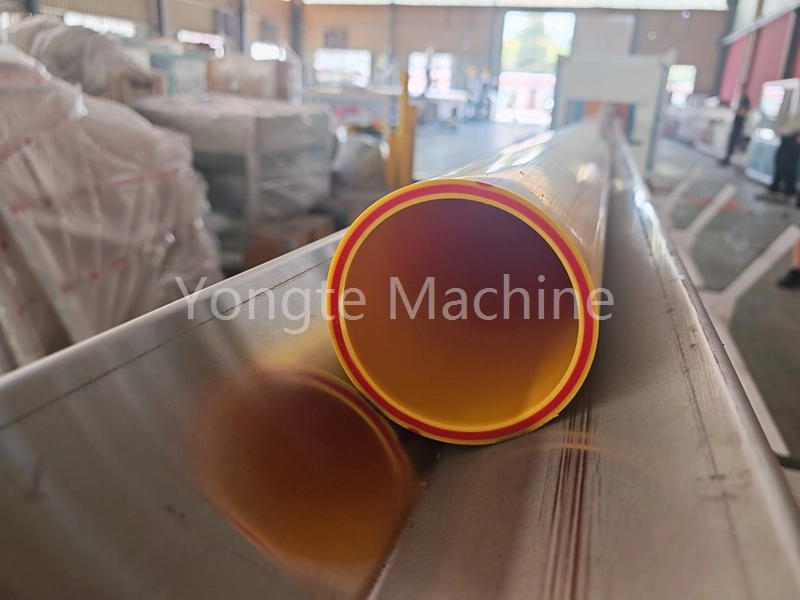
Perusahaan kami mengkhususkan diri dalam produksi peralatan manufaktur pipa PE. Untuk memenuhi persyaratan proses ekstrusi pipa PE, kami telah meluncurkan serangkaian ekstruder dengan rasio panjang terhadap diameter 33:1, termasuk peralatan pipa PE SJ65/33 16–63 mm, lini produksi pipa PE SJ75/33 75–160 mm, lini ekstrusi pipa PE SJ90/33 160–315 mm, dan jalur ekstrusi pipa PE SJ120/33 Peralatan produksi pipa PE 300–500 mm. Rangkaian peralatan ini telah menunjukkan berbagai keunggulan luar biasa dalam aplikasi produksi aktual, memungkinkan perusahaan manufaktur meningkatkan kualitas pipa dan mengoptimalkan efisiensi produksi.
Bagian berikut memberikan gambaran rinci dari berbagai perspektif.
I. Keuntungan Plastisisasi dan Pencetakan
1. Dengan peleburan menyeluruh, pembentukan titik kristalisasi dan partikel yang tidak meleleh diminimalkan. Perjalanan sekrup yang diperpanjang memastikan waktu tinggal material yang optimal di dalam laras, memungkinkan partikel HDPE meleleh secara bertahap. Hal ini memfasilitasi transisi yang lebih mulus dari keadaan padat ke keadaan cair, mencegah material yang tidak meleleh secara lokal. Selain itu, permukaan dalam dan luar pipa yang halus mengurangi terjadinya lubang kecil dan cacat kristalisasi, sehingga menurunkan risiko pecahnya pipa.
2. Untuk pipa pasokan air PE, penambahan karbon hitam ke masterbatch warna—bersama dengan dispersi bahan daur ulang yang efektif—meningkatkan kinerja anti-penuaan; banyak lini produksi juga menggunakan bahan daur ulang. Mixer sekrup 33:1 memberikan langkah pencampuran yang cukup untuk memastikan dispersi karbon hitam yang seragam, meminimalkan pembentukan gumpalan titik hitam, sehingga menjamin ketahanan pipa terhadap cuaca dalam jangka panjang. Selain itu, penggunaan bahan daur ulang menghasilkan homogenitas lelehan yang unggul.
2. Tekanan leleh yang stabil memastikan presisi dimensi tabung yang tinggi.
1. Bagian pengukuran yang lebih panjang menghasilkan berkurangnya denyut ekstrusi. Dengan bagian pengukuran yang lebih panjang dalam ekstruder sekrup yang panjang, lelehan distabilkan dan disangga secara lebih menyeluruh di dalam bagian pengukuran, sehingga menghasilkan fluktuasi yang lebih kecil pada tekanan leleh, laju aliran pelepasan yang stabil, dan konsistensi dimensi yang unggul dari pipa yang diekstrusi.
2. Ketebalan dinding yang seragam dan eliptisitas yang dapat dikontrol, ditambah dengan kinerja tekanan yang stabil, secara langsung menghasilkan toleransi ketebalan dinding yang ketat dan eliptisitas yang rendah untuk produk pipa. Pipa bertekanan PE adalah bahan perpipaan yang menahan tekanan; ketebalan dinding yang seragam sangat penting untuk memastikan kepatuhan terhadap persyaratan kekakuan cincin dan kekuatan hidrostatik statis, sehingga mengurangi tingkat kegagalan dalam inspeksi produk akhir dan menjadikan pipa ini ideal untuk operasi produksi yang berkepanjangan, berkelanjutan, dan stabil.
AKU AKU AKU. Rentang proses yang luas dan kemampuan adaptasi produksi yang kuat
1. Terdapat potensi peningkatan kapasitas produksi yang lebih besar. Dibandingkan dengan sekrup 30:1, sekrup 33:1 memungkinkan kecepatan ekstrusi yang lebih tinggi dan peningkatan output pada diameter sekrup yang sama, sehingga secara signifikan meningkatkan kapasitas produksi per satuan waktu. Pada saat yang sama, hal ini menghindari tegangan geser berlebih yang terkait dengan sekrup 38:1 atau 40:1, sehingga memastikan peningkatan produksi sekaligus memitigasi dampak buruk dari geser berlebihan.
2. Toleransi tinggi terhadap variabilitas bahan baku: Ketika terdapat sedikit variasi dalam karakteristik batch bahan baku atau rasio bahan daur ulang, prosesnya dapat lebih mudah disesuaikan, mengurangi kemungkinan fluktuasi kualitas dan dengan demikian meningkatkan toleransi kesalahan produksi.
IV. Mengurangi degradasi termal untuk menjaga sifat mekanik bahan PE
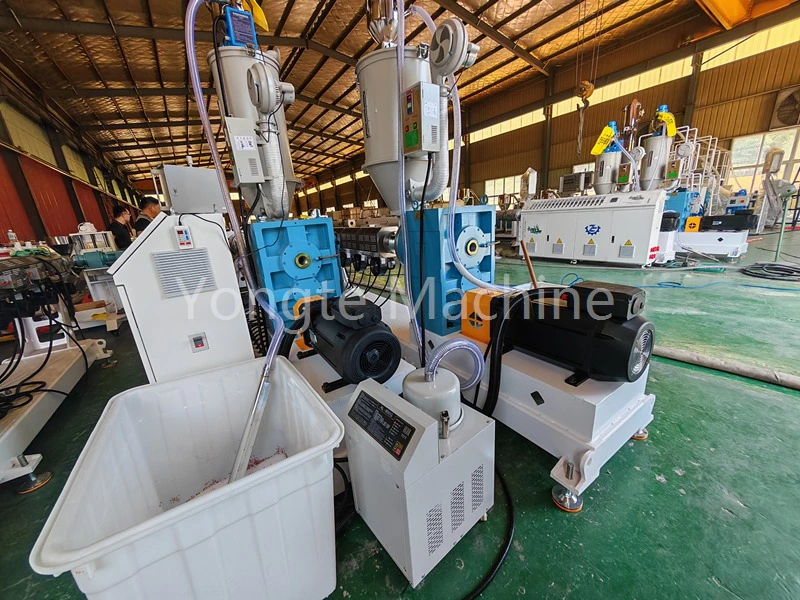
· HDPE sensitif terhadap panas yang dihasilkan akibat geseran yang berlebihan: dibandingkan dengan sekrup panjang dengan rasio>36:1, rasio sekrup 33:1 memastikan waktu tinggal tidak terlalu lama. Akibatnya, sejarah termal dan profil geser yang dialami material di dalam laras tetap moderat, sehingga panas geser dapat dikontrol secara efektif. Pendekatan ini mencegah pemutusan rantai molekul, memastikan bahwa kekuatan tarik dan kinerja tekanan hidrostatik pipa tidak menurun, dan menghindari terjadinya kerapuhan, kekuningan, atau partikel arang di dalam pipa.
Singkatnya: plastisisasi sudah cukup, tetapi PE tidak akan "memasak".
V. Efektivitas Biaya Peralatan Secara Keseluruhan (Dari Perspektif Teknik)
· Dibandingkan dengan 30:1, varian ini menawarkan batas atas kualitas produk yang lebih tinggi, dengan margin lebih besar untuk peningkatan kualitas plastisisasi dan keseragaman lelehan, sehingga cocok untuk pipa PE berdiameter besar, jalur produksi berkecepatan tinggi, dan aplikasi perpipaan tahan tekanan luar ruangan.
· Dibandingkan dengan 38/40:1, varian 33/1 menawarkan konsumsi daya host yang lebih rendah, penggunaan energi yang lebih sedikit, keausan sekrup yang lebih sedikit, biaya perawatan yang lebih rendah, dan ketahanan yang lebih baik terhadap degradasi akibat panas berlebih. Akibatnya, industri pipa tekanan HDPE secara luas mengadopsi 33:1 sebagai spesifikasi standar pilihan, menyeimbangkan kapasitas produksi, kualitas produk, dan efisiensi energi.
Ringkasan
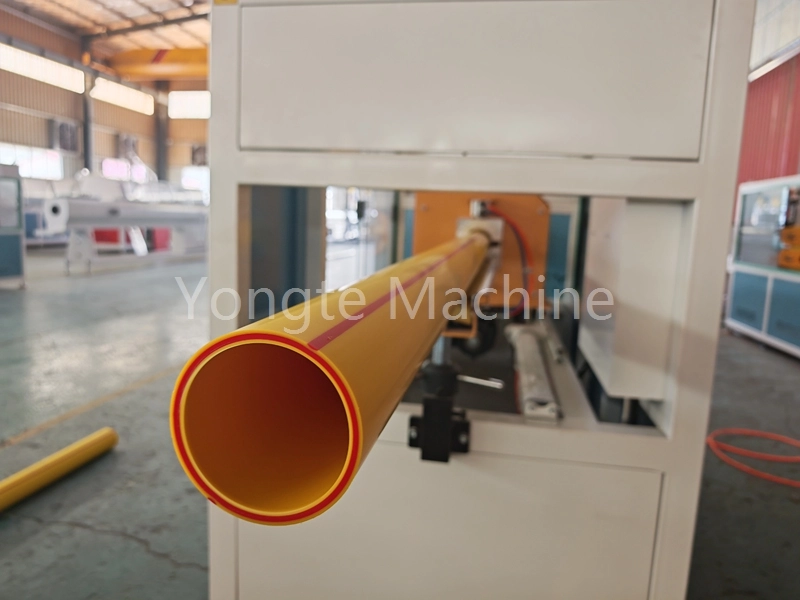
Ekstruder pipa PE dengan rasio panjang dan diameter 33:1, dirancang untuk produksi pipa pasokan air PE, memastikan plastisisasi material secara menyeluruh, mendorong dispersi karbon hitam dan material daur ulang yang seragam dalam fase leleh, mencegah fluktuasi kinerja yang disebabkan oleh aglomerasi lokal, mempertahankan tekanan leleh yang stabil, dan mencapai presisi tinggi dalam kontrol ketebalan dinding pipa. Sambil mempertahankan kapasitas produksi, ekstruder ini secara efektif mengontrol panas geser, mencegah degradasi HDPE, dan menjamin kekuatan hidrostatik dan ketahanan pipa terhadap cuaca. Selain itu, ia menawarkan kemampuan beradaptasi proses yang kuat, menyeimbangkan kualitas produk dengan biaya produksi, menjadikannya pilihan utama untuk lini produksi pipa tekanan HDPE.
Berita Terkait
- Keunggulan Pipa Irigasi Perendam Karet vs Tabung Irigasi Tradisional
- Bisakah Yongte Menyediakan Layanan Proyek Turnkey untuk pabrik penghiasan WPC?
- Mesin Kayu Plastik Padat Daur Ulang 200x50mm Berhasil Diuji
- Mesin pembuat Kolom WPC Yongte dengan co-ekstrusi berhasil diuji
- Bagaimana limbah film plastik dapat digunakan untuk memproduksi produk komposit kayu-plastik (WPC)?
- Pengaturan Suhu Mesin Ekstrusi WPC
Tinggalkan aku pesan